

Công nghệ gia công tốc độ cao là chìa khóa để gia công hiệu quả các chi tiết theo dõi tim nhỏ hoàn chỉnh trên nền máy Swiss-Types CNC thay vì chạy chúng trên hai máy CNC khác nhau.
Swiss-Types với ngành sản xuất thiết bị Y tế
Cung cấp hơn 15.000 sản phẩm, Boston Scientific là công ty dẫn đầu thị trường về stent, ống thông, máy tạo nhịp tim, máy khử rung tim, thiết bị theo dõi và thiết bị kích thích não và tủy sống. Gần đây Công ty đã gặp sự cố khi gia công thành phần pin theo dõi tim có thể lắp vào tại cơ sở Arden Hills, Minnesota. Larry Hennig, chuyên gia kỹ thuật sản xuất ở đó, giải thích rằng việc sản xuất bộ phận hình chữ nhật nhỏ này quanh năm sử dụng nhiều máy phay và yêu cầu nhiều nguyên công phay. Ngoài ra, mỗi máy đều cần có người vận hành để chăm sóc nó mọi lúc.
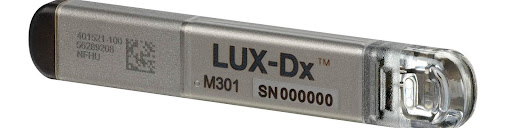
Các bộ phận được sản xuất bằng hai nguyên công phay OP1 và OP2 trên hai máy khác nhau. Cả hai hoạt động đều tiêu cần dung nhiều đồ gá . Cần phải nguội lại sau khi gia công OP1 cho từng bộ phận vì chúng đã được chuẩn bị trước và cố định cho công việc OP2. Tổng thời gian để hoàn thành một chi tiết là 7 phút.
Hennig và các thành viên trong nhóm của ông đã xác định rằng nền tảng gia công trên máy Swiss-Type tối ưu hơn vì nó không cần nguội sản phẩm sau khi gia công và thời gian giảm xuống còn 3 phút. Ngoài ra, một người vận hành có thể vận hành nhiều máy Swiss-Type với với việc kiểm soát quy trình gia công trên phần mềm SolidCAM.
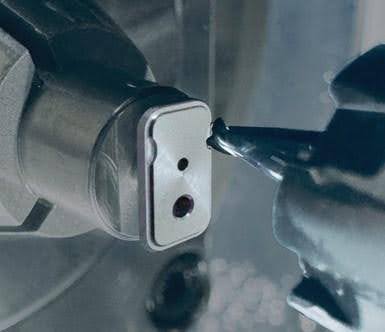
Swiss-Types giúp giảm số lượng nhân viên cần thiết để bảo dưỡng máy cho quy trình trước đó xuống còn 6 người trong khi máy này thể chạy 12 giờ không cần giám sát với dung sai biên dạng 0,0002″ mục tiêu của chi tiết. Ngoài ra, còn có sự cải thiện đáng kể về tiết kiệm vật liệu, Hennig lưu ý “Chúng tôi đã sử dụng 0,300″ vật liệu gốc cho mỗi bộ phận cho quy trình phay, trong khi quy trình mới chỉ yêu cầu 0,100″ vật liệu gốc cho mỗi chi tiết.” Ngoài ra khi ứng dụng SolidCAM quy trình mới tỏ ra ổn định hơn đồng thời mang lại độ hoàn thiện bề mặt tốt hơn gần gấp ba lần, tuổi thọ công cụ cut cũng được kéo dài.
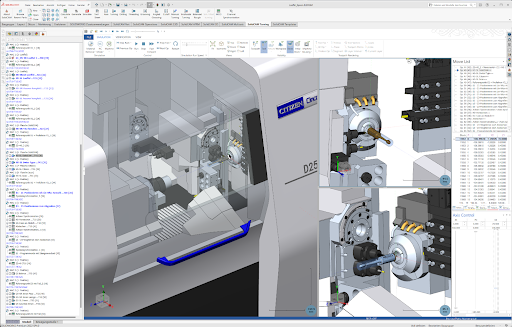
Câu chuyện có thể kết thúc ở đây, ngoại trừ một thành phần quan trọng trong việc cải tiến hơn nữa quy trình sản xuất chi tiết này. Farrell đã giới thiệu Boston Scientific với Preben Hansen, chủ tịch của Platinum Tooling Technologies, người đã lần lượt giới thiệu bộ tăng tốc Hematec (tỷ lệ 1:4) được thiết kế đặc biệt cho máy Citizen L12x của công ty. Hennig giải thích: “Mặc dù thành phần này không phải là một bộ phận hình tròn nhưng nó nhỏ và cần dụng cụ nhỏ.
“Chúng tôi không có đủ vòng/phút để phù hợp với đường kính dụng cụ và chân bề mặt cần thiết mỗi phút, khiến thời gian xử lý kéo dài và giảm tuổi thọ dụng cụ do dụng cụ không đáp ứng các yêu cầu về vòng/phút cần thiết. Tôi đã làm việc với nhiều loại trục xoay điện và nhiều thương hiệu của máy tăng tốc. Với trục xoay điện, chúng tôi đã đạt được một số thành công trong việc khoan nhẹ và phay tốc độ cao đường kính nhỏ. Tuy nhiên, những trở ngại mà chúng tôi gặp phải liên quan đến tải trọng đặt lên dụng cụ sẽ khiến vòng tua máy dung động, do đó để lại vết dao trên khắp bề mặt. vật liệu hoặc thậm chí báo quá tải khi hoạt động.”
Do đó, công ty cần phải chế tạo lại tất cả các vòng bi và vòng đệm trên trục chính tốc độ cao hàng năm, đồng thời chế tạo lại các bộ phận tăng tốc truyền động bằng bánh răng của các nhà sản xuất trước đó nhiều lần trong năm trong khi vận hành khối lượng linh kiện sản xuất cao. Ý tưởng của Hanson là sử dụng các đầu gia tốc Hematec 1:4 và các phụ tùng dụng cụ để cung cấp thêm vị trí dụng cụ trực tiếp và tốc độ trục chính. Tốc độ trục chính tối đa là 48.000 vòng/phút.
Hennig cho biết với những bổ sung này, công ty đã đạt được bề mặt hoàn thiện vượt trội khi khoan, doa, định hình và phay mặt, giúp cải thiện tuổi thọ dụng cụ. Ngoài ra, họ nhận ra rằng thời gian chu kỳ đã giảm đáng kể khi sử dụng các bộ tăng tốc này so với công cụ tiêu chuẩn 1:3, 1:2 và 1:1 do OEM hoặc thương hiệu X cung cấp.” Hennig báo cáo các bộ tăng tốc Hematec do Hansen cung cấp đã được cải thiện đáng kể. đã hoạt động được hơn hai năm và chưa cần phải xây dựng lại. Anh ấy nói, “Họ vẫn có cảm giác như ngày tôi đưa họ vào quá trình này.”
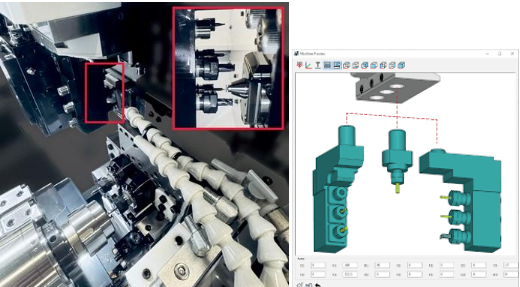
“Chúng tôi đã giúp Larry chuyển đổi quy trình sản xuất các chi tiết này bằng cách cho phép một người vận hành duy nhất, hoạt động gia công ổn định hơn, thời gian chu kỳ được cải thiện với vòng tua máy cao hơn và bước tiến thích hợp, cùng với lợi thế lớn là bề mặt hoàn thiện tối ưu, rất quan trọng đối với các bộ phận này “, Hansen nói. “Vấn đề mài giũa đơn giản không còn là vấn đề nữa.” Hennig lưu ý rằng công ty cũng có thể phát triển một số tính năng macro mới với dự án mới nhất này.
Các ví dụ bao gồm bù macro xoay để căn chỉnh từ trục chính đến trục phụ và macro va chạm an toàn để giúp ngăn ngừa tai nạn xảy ra với cán dao do khe hở hạn chế giữa ống kẹp phụ và một mặt của bộ phận. Điều thứ hai rất quan trọng vì chỉ 0,006″ của bộ phận được kẹp trong quá trình lấy/chuyển bộ phận và có khe hở hạn chế ở phía trục phụ. Giờ đây, sự cố có thể được ngăn chặn trong dụng cụ cắt hoặc trục chính phụ, điều này có thể xảy ra với các thiết lập hoặc bù dao không chính xác . Và tất cả cái quy trình này đều được Swiss-Types của phần mềm SolidCAM kiểu soát và tích hợp macro cho từng chương trình trong post processor của SolidCAM đảm nhận.
SmartCAM – Đại lý SolidCAm tại Việt Nam